כלי עבודה
ריתוך אלומיניום: ציוד, גז ושיטה למי שעובר מפלדה
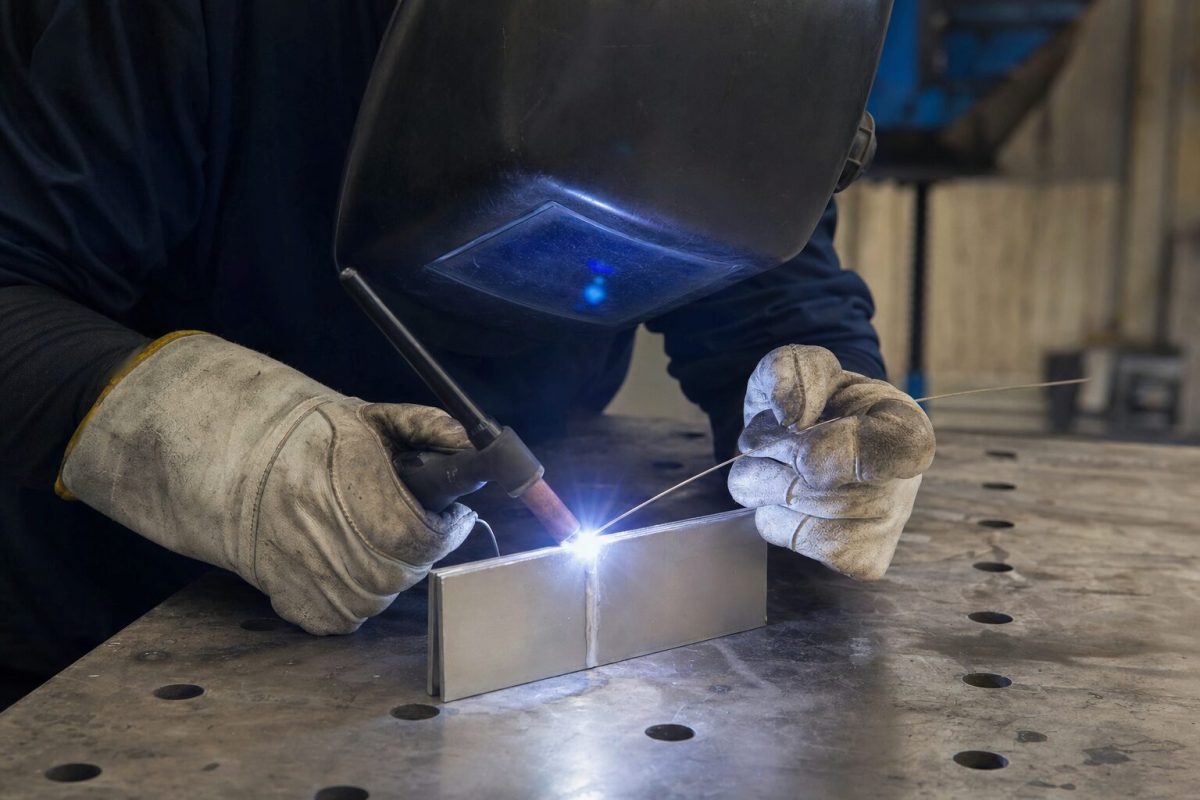
ריתוך אלומיניום נחשב לאחת העבודות הקשות יותר בתחום הריתוך, גם אצל רתכים שעובדים עם פלדה כבר שנים. החומר מוליך חום מהר, לא משנה צבע לפני שהוא נמס, ומכוסה בשכבת תחמוצת שנמסה בטמפרטורה גבוהה בהרבה מהמתכת עצמה. מי שניגש אליו עם אותה רתכת ואותם הרגלים של ריתוך פלדה מקבל לרוב תפר מלוכלך, נקבובי או חור במקום חיבור.
במדריך הזה נסביר מה שונה באלומיניום, איזה ציוד צריך, איך מכינים את החלקים, ומה לבדוק כשבוחרים רתכת. המטרה היא לעזור לכם להבין מה נדרש לפני שאתם קונים ציוד או לוקחים עבודה.
עיקרי הדברים
- אלומיניום נמס בכ-660 מעלות, אבל שכבת התחמוצת שעליו נמסה רק בכ-2,050 מעלות. לכן צריך לפרק אותה לפני הריתוך ובמהלכו.
- ריתוך אלומיניום בשיטת TIG נעשה בזרם חילופין (AC), שבמחצית מכל מחזור שובר את שכבת התחמוצת.
- גז המגן הנפוץ לאלומיניום הוא ארגון טהור. תערובת עם CO2 שמשמשת לפלדה לא מתאימה.
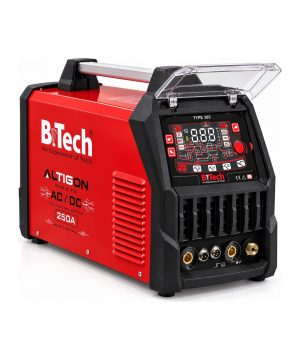
- רתכת ALTIGON 365 של B.Tech עובדת ב-TIG AC/DC עם פולס עד 250 אמפר, ומחירה בקטלוג 3,998 ₪.
תוכן עניינים
למה אלומיניום שונה מפלדה
שלושה דברים הופכים את האלומיניום לחומר תובעני. הראשון הוא שכבת התחמוצת. ברגע שאלומיניום נחשף לאוויר נוצרת עליו שכבה דקה של תחמוצת אלומיניום, שנמסה בכ-2,050 מעלות. המתכת שמתחתיה נמסה בכ-660 מעלות. אם לא שוברים את השכבה, היא נשארת בתוך התפר כלכלוך ומחלישה אותו.
מוליכות חום גבוהה
אלומיניום מעביר חום מהר בהרבה מפלדה. החום בורח מהנקודה שבה מרתכים לכל החלק, ולכן בתחילת התפר צריך יותר זרם, ובהמשך, כשהחלק מתחמם, צריך להוריד זרם כדי לא לשרוף חור.
אין שינוי צבע לפני ההתכה
פלדה מאדימה לפני שהיא נמסה, וזה נותן לרתך סימן. אלומיניום נשאר כמעט באותו צבע עד שהוא קורס. מי שלא רגיל לזה מגלה שהבריכה נפלה רק כשכבר מאוחר.
הציוד שצריך
רתכת TIG עם AC
השיטה הנפוצה לאלומיניום דק ובינוני היא TIG בזרם חילופין. בכל מחזור של זרם AC יש חלק שמנקה את התחמוצת וחלק שחודר לחומר. רתכת TIG שעובדת רק ב-DC מתאימה לפלדה ולנירוסטה, אבל לא לאלומיניום. לכן הדבר הראשון לבדוק ברתכת הוא שהיא תומכת ב-AC. רקע כללי על שיטת TIG תמצאו במדריך שלנו על רתכת טיג.
גז ארגון טהור
ארגון טהור הוא גז המגן הנפוץ בריתוך TIG של אלומיניום. בעבודה על חלקים עבים יש מי שמשתמשים בתערובת עם הליום כדי לקבל חום גבוה יותר. תערובת ארגון ו-CO2 שמשמשת בריתוך MIG של פלדה לא מתאימה כאן.
מוטות מילוי
מוטות המילוי צריכים להתאים לסגסוגת של החלק. הסוגים הנפוצים הם ER4043, שזורם טוב ומתאים להרבה סגסוגות יציקה, ו-ER5356, שחזק יותר ומתאים לחלקים שיעברו אנודייז. כשלא בטוחים, כדאי לבדוק מול הספק של החומר.
ידית וטונגסטן
ידית TIG טובה עם כבל באורך מתאים חוסכת עייפות בעבודה ארוכה. אלקטרודת הטונגסטן לאלומיניום שונה מזו שמשמשת לפלדה, ויש לבחור סוג שמתאים לעבודה ב-AC לפי הוראות היצרן של הרתכת.
הכנת החומר
- נקו שמן ושומן עם ממס מתאים ומטלית נקייה.
- הסירו את שכבת התחמוצת במברשת פלדת אל חלד ייעודית שמשמשת רק לאלומיניום. מברשת שנגעה בפלדה רגילה מעבירה לכלוך לתפר.
- רתכו זמן קצר אחרי הניקוי, לפני שהתחמוצת חוזרת להצטבר.
- בחלקים עבים, חממו מראש לפי הנחיות הסגסוגת כדי שהחום לא יברח מהר מדי.
הגדרות בסיסיות ברתכת
ברתכות AC מתקדמות יש שני כוונונים מרכזיים. איזון ה-AC קובע איזה חלק מהמחזור מוקדש לניקוי ואיזה לחדירה. יותר ניקוי נותן תפר נקי יותר אבל שוחק מהר את הטונגסטן. התדר קובע כמה צר ומרוכז יהיה הקשת. פולס עוזר לשלוט בחום בחלקים דקים, כי הזרם עולה ויורד בקצב קבוע והחומר מספיק להתקרר מעט בין פולס לפולס.
פדל או שליטה ידנית
פדל רגל מאפשר לשנות זרם תוך כדי ריתוך, וזה יתרון גדול באלומיניום בגלל ההתחממות של החלק. מי שעובד בלי פדל יכול להיעזר בפונקציות של עליית זרם הדרגתית בהתחלה וירידה הדרגתית בסוף, שקיימות ברוב הרתכות המתקדמות.
TIG או MIG לאלומיניום
גם בשיטת MIG אפשר לרתך אלומיניום, בעיקר בחלקים עבים ובעבודות ייצור שבהן חשובה מהירות. החוט של אלומיניום רך, ולכן הוא נוטה להתקפל ולהיתקע בצנרת ארוכה של מזין חוט רגיל. לשם כך משתמשים בגלגלי הזנה מתאימים, בצנרת ייעודית או באקדח עם סליל קטן. ההחלטה תלויה בעובי החומר, בכמות העבודה וברמת הגימור שנדרשת.
מתי TIG עדיף
TIG נותן שליטה טובה יותר בחום ותפר נקי ויפה, ולכן הוא הבחירה הנפוצה לחלקים דקים, לתיקונים, לעבודות גלויות ולמי שעובד על כמה סוגי מתכות באותה סדנה.
מתי MIG עדיף
MIG מהיר יותר בתפרים ארוכים ובחלקים עבים. הוא מתאים לייצור סדרתי ולמבנים, פחות לתיקונים קטנים.
מתי להעביר את העבודה לרתך מנוסה
יש עבודות שבהן טעות בריתוך עולה ביוקר: חלקים שנושאים משקל, מיכלים שאמורים להחזיק לחץ או נוזלים, חלקי רכב וסירות, ומוצרים שעוברים ציפוי או אנודייז. בעבודות כאלה, גם רתך עם ציוד טוב ירוויח מניסוי על חתיכת פסולת מאותה סגסוגת לפני שהוא נוגע בחלק עצמו. ריתוך אלומיניום דורש אימון, ותפר שנראה טוב מבחוץ לא תמיד חודר עד הסוף.
השוואת רתכות
| דגם | שיטות | AC לאלומיניום | מחיר בקטלוג |
|---|---|---|---|
| ALTIGON 365 | TIG AC/DC, פולס, MMA, עד 250A | כן | 3,998 ₪ |
| MMT 3 ב-1 WS4 | TIG, MIG, MMA, עד 200A | לבדוק מול המפרט לפני עבודה באלומיניום | 1,899 ₪ |
| ידית TIG HF/LIFT | ידית חלופית ל-16 עד 25 מ״מ רבוע | לא רלוונטי | מ-339.99 ₪ |
המחירים לפי הקטלוג באתר בנובמבר 2026. את כל הרתכות והאביזרים אפשר לראות בקטגוריית רתכות, מסכות ואביזרי ריתוך.


איך נראה תפר תקין
תפר אלומיניום תקין הוא בהיר ומבריק, עם קו ניקוי לבן ודק משני צדדיו. הקו הזה הוא האזור שבו זרם ה-AC שבר את התחמוצת. תפר אפור, מחוספס או מלא נקבים קטנים מעיד בדרך כלל על ניקוי לא מספיק, על זרימת גז חלשה או על לכלוך במוט המילוי. אם רואים סדקים בסוף התפר, כדאי לבדוק את הירידה ההדרגתית של הזרם ולהוסיף מעט חומר מילוי לפני שמנתקים את הקשת.
טעויות נפוצות
- לרתך בלי לנקות את התחמוצת, ולקבל תפר אפור ונקבובי.
- להשתמש באותה מברשת לפלדה ולאלומיניום.
- להישאר עם אותו זרם לאורך כל התפר, ולשרוף חור בסוף.
- לעבוד עם תערובת גז של פלדה.
- להאריך את הקשת יותר מדי. קשת ארוכה מפזרת חום ומגדילה את הלכלוך.
בטיחות
קשת ה-TIG על אלומיניום בהירה מאוד ומשדרת הרבה קרינה אולטרה סגולה. מסכה עם כהות מתאימה, כפפות ושרוולים ארוכים הם חובה. אלומיניום גם מחזיר אור, ולכן כדאי לעבוד באזור מאוורר ומוגן ממשטחים מבריקים. אחרי הריתוך החלק נשאר חם הרבה זמן למרות שהוא לא משנה צבע, אז אל תגעו בו ביד חשופה.
סיכום מעשי לפני העבודה הראשונה
- לוודא שהרתכת תומכת ב-AC.
- להכין בלון ארגון טהור ווסת תקין.
- להחזיק מברשת נפרדת לאלומיניום בלבד.
- לבחור מוט מילוי שמתאים לסגסוגת.
- לתרגל על פסולת מאותו עובי לפני החלק האמיתי.
מתלבטים איזו רתכת מתאימה לאלומיניום?
צוות B.Tech Tools יעזור לכם לבחור רתכת, ידית ואביזרים לפי עובי החומר וסוג העבודה.
שאלות נפוצות
אפשר לרתך אלומיניום ברתכת אלקטרודה?
קיימות אלקטרודות לאלומיניום, אבל התוצאה פחות נקייה ופחות מבוקרת. לרוב העבודות עדיף TIG בזרם AC.
למה צריך זרם AC לאלומיניום?
זרם חילופין משלב בכל מחזור שלב שמנקה את שכבת התחמוצת ושלב שחודר לחומר. בזרם DC בלבד התחמוצת לא נשברת.
איזה גז משמש לריתוך אלומיניום?
בריתוך TIG משתמשים בדרך כלל בארגון טהור. בחלקים עבים יש שימוש גם בתערובת ארגון והליום.
איזה מוט מילוי לבחור?
ER4043 ו-ER5356 הם הנפוצים. הבחירה תלויה בסגסוגת של החלק ובשימוש שלו אחר כך, ולכן כדאי לבדוק מול ספק החומר.
האם ALTIGON 365 מתאימה לאלומיניום?
כן. היא רתכת TIG AC/DC עם פולס עד 250 אמפר, וכוללת גם ריתוך אלקטרודה MMA.
עודכן לאחרונה: נובמבר 2026 | מחירים לפי קטלוג ביטק טולס, נכון לנובמבר 2026.
מחפשים כלי מקצועי? צפו במבחר כלי עבודה חשמליים של ביטק טולס.